GMT automobiļu liešanas instrumentu galvenie tehniskie punkti
Sep 09, 2026
Ar termoplastiskiem GMT stikla šķiedras paklājiem{0}}pastiprināti kompozītmateriāli ar izcilām viegluma, triecienizturības un otrreizējās pārstrādes priekšrocībām ir plaši izmantoti jauno enerģijas transportlīdzekļu lielos strukturālos komponentos, piemēram, akumulatoru vairogos, virsbūves apakšas aizsargos un priekšējos{1}}moduļos. Atšķirībā no tradicionālā termoreaktīvo SMC kompresijas formēšanas procesa, GMT formēšana izmanto procesa ceļu, kas ietver lokšņu materiāla ārējo priekšsildīšanu un veidņu dzesēšanu formēšanai, kas nosaka īpašas prasības instrumentu stingrībai, temperatūras kontroles sistēmām, bīdes konstrukcijām un automatizācijas savietojamībai. Šajā rakstā galvenā uzmanība ir pievērsta lieliem automobiļu GMT komponentiem un tiek prezentēts termoplastisko liešanas instrumentu konstrukcijas dizains, galvenie temperatūras kontroles punkti, izplatītas problēmas un atbilstoši procesa optimizācijas risinājumi.
I. Darba aprīkojuma kopējā struktūra (lielas automobiļu daļas)
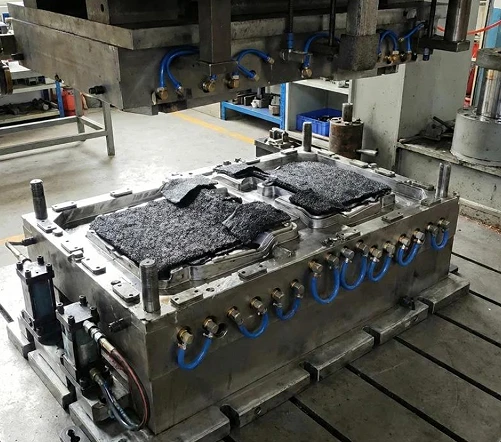
1. Veidņu rāmja korpuss
Materiāls: P20/718H rūdīts tērauds ar HRC30 - 36 cietību. Sabiezināts rāmis un muguras pastiprināšanas ribas, lai izturētu 10 - 20 MPa augstu spiedienu un novērstu liela izmēra-formu deformāciju spiediena ietekmē.
Veidnes dobuma virsma ir pulēta ar Ra0.8 - 1.6 μm; iegrimes leņķis ir 3 grādi - 5 grādi, lai novērstu virsmas skrāpējumus lielu daļu demontāžas laikā; precīzas vadošās tapas un virzošās uzmavas + pozicionēšanas tapas, lai kontrolētu aizvēršanas spraugu un apspiestu zibspuldzi.
Nogriešanas mala: izstiepjama vertikāla bīdes malas struktūra, tieša griešana veidnes iekšpusē, samazinot turpmāko apgriešanas procesu un kontrolējot zibspuldzes biezumu.
· Izmešanas sistēma: vairāku-punktu sinhronā izmešana, novēršot deformāciju liela izmēra detaļu izmešanas laikā; var integrēt ar vakuuma izplūdi, lai uzlabotu virsmas kvalitāti.
2. Siltuma vadības sistēma [GMT instrumentu kodols]
Galvenā atšķirība starp GMT un SMC: SMC veidnes tiek nepārtraukti karsētas; GMT darba aprīkojums galvenokārt ir paredzēts dzesēšanai.
1. Nodalīta augstas-plūsmas dziļa-cauruma dzesēšanas ūdens kontūra (būtiski lielajām daļām)
Lieliem gabaliem, kuru izmērs pārsniedz vienu metru, dzesēšanas ātruma atšķirības dažādos sienu biezumos un ribu pozīcijās var viegli izraisīt atlikušo spriegumu un deformācijas deformāciju; izmantojot sadalītu neatkarīgu temperatūras kontroli, galvenās zonas var veikt, lai veiktu konformālu dzesēšanu, panākot līdzsvarotu siltuma izkliedi un nodrošinot izmēru stabilitāti.
1. Vietējā papildu apkure: elektriskās apkures caurules var konfigurēt iegultās daļas uzstādīšanas zonā un biezās ribu zonās, lai izvairītos no priekšlaicīgas dzesēšanas un materiālu trūkuma.
Veidnes darba temperatūra: 60 - 90 grādi ; Iepriekšēja uzsildīšana ārpus lokšņu materiāla krāsns: 170 - 190 grāds, stingri aizliegts pārsniegt 230 grādus, lai novērstu PP matricas degradāciju.
3. Automatizēta adaptācijas saskarne
· Rezervēts materiālu apstrādes interfeiss mehānisko roku un lokšņu pozicionēšanas limitu blokiem;
· Integrēta eļļas kontūra un gaisa kontūra; saderīgs ar hidrauliskās preses tonnāžu: 1600 - 4000t liela hidrauliskā prese.
II. Tipisku automobiļu GMT komponentu un instrumentu galvenās iezīmes
|
GMT daļas |
Darba apģērbu dizaina galvenie punkti |
|
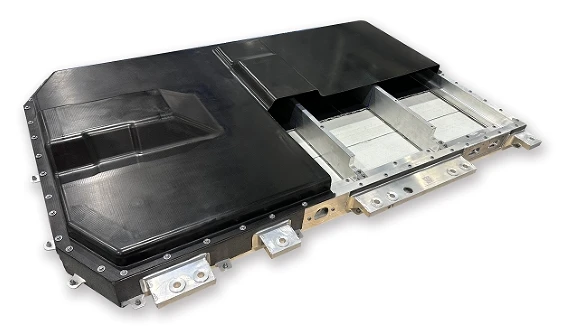
Akumulatora bloka aizsargvāciņš |
Liela-platība plakana plāksne + blīvas stiegrojuma ribas; zonas dzesēšana; augstas stingrības veidņu rāmis; vairāki izvirzījumi uzstādīšanai; in-veidņu apgriešana |
|
Automašīnas apakšas aizsargplāksne |
Augsta malu attiecība, plāna siena; kontrolēt deformāciju; vakuuma izplūde; zems atloks |
|
Priekšējā-moduļa kronšteins |
Vairākas iegultās daļas; sarežģīti ieliekumi un izliekumi; kontrolējot materiāla plūsmu, aizsargājot šķiedras no pārmērīgas bīdes |
|
pret-sadursmes gaismu |
biezas{0}}sekciju konstrukcijas sastāvdaļas; Atbilstoša spiediena saglabāšana; Līdzsvarota dzesēšana, lai nodrošinātu triecienu veiktspēju |
III. Galvenās atšķirības starp GMT Tooling un SMC Tooling
|
projektu |
Termoplastiskie GMT instrumenti |
Termoreaktīvie SMC instrumenti |
|
Formēšanas princips |
Lokšņu materiāls tiek iepriekš uzkarsēts ārpus krāsns, un veidne atdziest un sacietē (fiziskās fāzes maiņa) |
Veidne tiek nepārtraukti karsēta, un sveķi tiek pakļauti ķīmiskai sacietēšanai un šķērssaistīšanai. |
|
temperatūras kontroles sistēma |
Galvenokārt izmanto zonu dzesēšanu |
Nepārtraukta apkure (karsta eļļa / elektriskā apkure) |
|
formēšanas cikls |
45-90 s |
3-6 min |
|
materiālu pārstrāde |
Sastāvdaļas var sasmalcināt un izmantot atkārtoti. |
nepārstrādājams |
|
Neveiksmes risks |
Aukstā un karstā cikla nogurums, ūdensceļu bloķēšana, asmeņu malu nodilums |
Augstas-temperatūras oksidācijas korozija |
IV. Izplatītas liela mēroga-GMT rīku un dizaina novēršanas pasākumu kļūmes
Detaļu deformācija, izmēru novirze:Galvenais iemesls ir nevienmērīga dzesēšana; risinājumi: dalīta dzesēšana, veidoti ūdens kanāli, sieniņu biezuma starpības optimizācija, saprātīga saraušanās pielaide.
Šķiedru plūsmas traucējumi un nepietiekama vietējā izturība:Izejvielu izvietošanas ierobežojums; Segmentēta pelējuma aizvēršanās ātruma kontrole, lai novērstu šķiedru smagu izskalošanu un pārvietošanos.
Pārmērīga lidojoša mala:Uzlabojiet veidnes rāmja stingrību; uzlabot virzošo kolonnu pozicionēšanas precizitāti; optimizēt cirpšanas asmeņu atstarpi
.Asā mala ātri nolietojas:Griešanas malas lokālā rūdīšana.
Deformācijas deformācija:Veiciet vairākas sinhronas ekstrūzijas un iestatiet veidnei atbilstošu iegrimes leņķi.
V. Pilnīga GMT formēšanas procesa plūsma
GMT lokšņu materiāla griešana → Iepriekšēja uzsildīšana karstā gaisa krāsnī pie 170 - 190 grādiem → Automātiska roka ātri padod materiālu sagataves dobumā → Ātra hidrauliskās preses aizvēršana → Augsta-spiediena noturēšana (10 - 20 MPa) → Atdzesēšana un formēšana veidnes iekšpusē → Iekšējā griešana un apgriešana → Detaļas nākamais cikls → Sinhronā pārvietošana.