


Iesmidzināšanas veidņu risinājumi automobiļu daļām
Aug 05, 2026
Risinājumi virsmas iespiedumiem (izlietnes pēdām/iespiedumiem) iesmidzināšanas veidnēs automobiļu detaļās
Automobiļu iesmidzināšanas{0}}formētajām detaļām ir stingras prasības virsmas kvalitātei un izmēru stabilitātei, jo īpaši ārējām un iekšējām A-virsmas sastāvdaļām. Ražošanas laikā bieži rodas virsmas izlietnes pēdas (sarukuma defekti), kas parasti koncentrējas tādās vietās kā ribas, skrūvju izciļņi un lokāli sabiezināti izvirzījumi. Šie defekti ne tikai ietekmē vizuālo izskatu, bet smagos gadījumos var izraisīt sliktu montāžas piemērotību, pārspīlētus krāsas defektus un galu galā produkta noraidīšanu. Izlietnes pēdu galvenais iemesls ir nevienmērīga saraušanās starp bieziem un plāniem apgabaliem kausējuma dzesēšanas fāzē, kur nepārtraukta saraušanās biezākās daļās velk virsmas slāni, radot ieplakas. Faktori, kas veicina šo defektu, ir izstrādājuma dizains, veidņu konstrukcija, iesmidzināšanas formēšanas process un izejvielas. Uzlabošanai jāizmanto sistemātiska pieeja,{7}}vispirms jāpielāgo procesa parametri, pēc tam jāmaina veidne un, visbeidzot, jāoptimizē produkta struktūra, pārejot no vieglākiem risinājumiem uz sarežģītākiem. Tālāk sniegts visaptverošs korektīvo pasākumu pārskats.
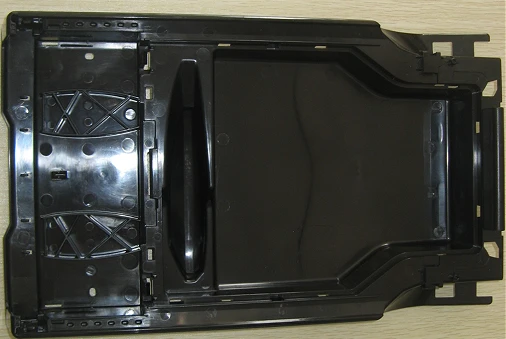
ABS+PC plastmasas uzglabāšanas kaste
I. Iesmidzināšanas formēšanas procesa regulēšana
1. Spiediens un spiediena uzturēšana
Palieliniet turēšanas spiedienu:Turēšanas spiediena posmā materiāls tiek nepārtraukti pievienots dobumam, lai novērstu saraušanos. Attiecībā uz automobiļu daļām ieteicams galvenokārt paļauties uz noturēšanas spiedienu, nevis tikai uz iesmidzināšanas spiedienu.
Pagariniet noturēšanas spiediena laiku: Nav efektīvi izdarīt spiedienu, līdz vārti sasalst un kļūst pilnībā noslēgti.
Segmentēta spiediena saglabāšana:pirmā-posma augsta-spiediena uzpildīšana, otrā-pakāpe zema-spiediena, lai novērstu pārmērīgu spriedzi (lai izvairītos no baltiem plankumiem un deformācijas ārējās daļās).
Nepareizs priekšstats: vienkārši palielinot injekcijas spiedienu. Pēc veidnes dobuma piepildīšanas injekcijas procesā spiedienu ir grūti pārnest uz biezajām -sienu vietām, un uzlabojumi ir ierobežoti.
2. temperatūras kontrole
Atbilstoši samaziniet materiāla temperatūru: Kušanas temperatūra nedrīkst būt pārāk augsta, jo tas palielinās saraušanās ātrumu; tai arī nevajadzētu būt pārāk zemam, lai izvairītos no sliktas metināšanas un īsiem šāvieniem.
mirst temperatūra
✅ Izskata daļa: tikai pietiekami palieliniet veidnes temperatūru, kausējuma virsmas dzesēšana kļūst lēnāka, kas ir labvēlīga spiediena pārnešanai un samazina grumbu veidošanos
⚠️ Ja pelējuma temperatūra ir pārāk augsta, tas pagarinās atdzišanas periodu un palielinās kopējo saraušanos. Ir nepieciešams atrast līdzsvara punktu.
Samaziniet sprauslas un karstās teknes sistēmas temperatūru,Samaziniet pēcapstrādes saraušanos-, ko izraisa nepārtraukta kausējuma termiskā izplešanās.
3. Ātrums un pozīciju maiņa
- Uzpildīšanas procesa laikā samaziniet iesmidzināšanas ātrumu vēlākā posmā, lai novērstu priekšlaicīgu biezās daļas sasalšanu un novērstu spiediena kausējuma iekļūšanu;
- Saīsiniet V/P pārslēgšanas pozīciju un pēc iespējas ātrāk pārslēdzieties uz spiediena stāvokli. Pirms pārslēgšanas negaidiet, līdz pildījums ir pilnībā pabeigts.
4. dzesēšanas laiks
Pareizi pagariniet dzesēšanas laiku, lai ļautu daļai pilnībā sacietēt pirms tās noņemšanas; ja noņemšana ir pārāk agra, plastmasas daļa būs augsta temperatūra un mīksta, kas padara to pakļautu turpmākai saraušanai un depresijai.
5. pretspiediens
Nedaudz palieliniet pretspiedienu, padariet kausējumu blīvāku, samaziniet iekšējos tukšumus, nedaudz uzlabojiet saraušanās zīmes. Tomēr tam nevajadzētu būt pārāk augstam, jo pretējā gadījumā temperatūras paaugstināšanās būs pārāk liela.
II. Vārtu, sliežu un veidņu struktūras optimizācija
Vārti jānovieto pēc iespējas tuvāk padziļinājumamBOSS Kolonnām un biezajām ribām uzklājiet līmi tuvumā, lai nodrošinātu, ka noturošais spiediens tieši sasniedz biezo -sienu zonu; līmes uzklāšana no liela attāluma radīs ievērojamus spiediena zudumus.
Palieliniet vārtu diametru / saīsiniet vārtu sasalšanas laikuMazie vārti ātri sacietē, padarot neiespējamu uzturēt spiedienu nepārtrauktai barošanai; lielām automašīnu detaļām parasti tiek izmantoti ventilatora{0}}vārti, iegremdēti vārti un karstie vārti.
Optimizējiet izplūdes sistēmuBiezajā{0}}sienu zonā iesprostotais gaiss veidos ieplakas un burbuļus; stiegrojuma sloksņu galos un biezajās daļās jāparedz ventilācijas rievas.
Dzesēšanas ūdens sistēmas optimizācijaBiezās -sienas palielina ūdens kanālu skaitu, ūdens kanāliem tuvu dobumam, samazinot temperatūras starpību starp biezajām un plānām zonām un izvairoties no pārmērīgas lokālas pārkaršanas un saraušanās; kolonnai BOSS tiek dota prioritāte apstrādeiŪdens-bloķēšanas loksne, strūklakas dzesēšana.
Izvairieties no lokālas siltuma uzkrāšanāsVeidnes serdes asie stūri un biezās daļas ir pakļautas siltuma uzkrāšanai. Tāpēc ir nepieciešams izmantot berilija vara ieliktņus, lai paātrinātu siltuma izkliedi.
III. Produkta struktūras dizains
Visbiežākais automašīnu plastmasas detaļu defektu cēlonis: pēkšņas sienas biezuma izmaiņas.
1. vienāds sienu biezums ar kontrolētu sienu biezuma starpību mazāku par 20 %;
2. Ribas biezums Mazāks vai vienāds ar 0,6 līdz 0,7 reizes lielāks par galvenās sienas biezumu (pārsniedzot šo punktu, ribas aizmugure ir pakļauta depresijai);
3. Sleja BOSS:
o nepadariet to par cietu biezu kolonnu;
o kolonnas sakni padarīt padziļinātu vai izdobtu (nozagt gaļu);
o Palieliniet rādiusu pie saknes un samaziniet lokālo biezumu;
4. Biezi izvirzījumi, sabiezinātas vietas tieši nozog materiālu no aizmugures (iztukšojiet), novēršot biezo gaļu saknē no avota.
Nozares pieredze: A izskata detaļām, ja aizmugurē ir biezas ribas vai BOSS, gaļas zādzību vien ir grūti pilnībā novērst saraušanās pēdas, regulējot iekārtu.
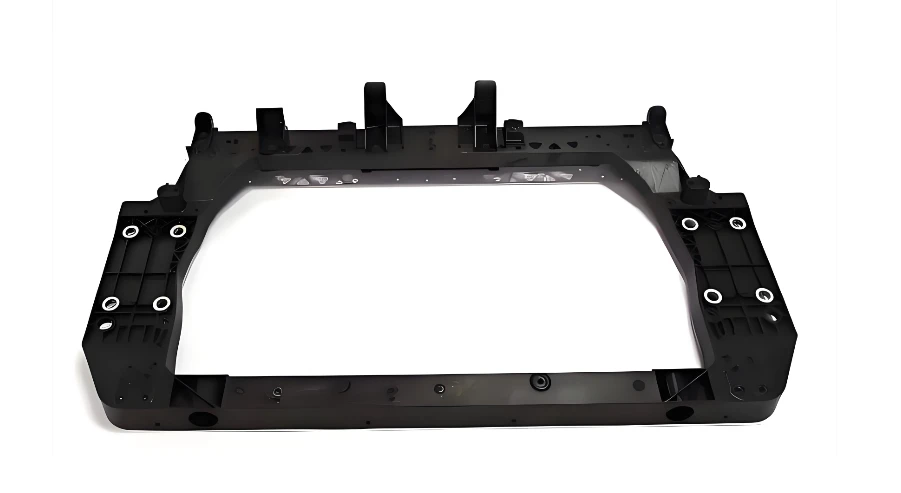
Automobiļu priekšējais{0}}gala rāmis
IV. Materiāla virziena regulēšana
1. Ar tādiem pašiem nosacījumiem: kristāliskie materiāli (PP, PA, POM) saraujas daudz vairāk nekā ne-kristāliskie materiāli (ABS, PC) un ir vairāk pakļauti iespiedumiem;
2. Stikla šķiedru un minerālu pildvielu pievienošana var samazināt formēšanas saraušanās ātrumu un atvieglot ievilkumu;
3. Izvēloties zemu-sarukuma pakāpi;
4. Pārmērīga pārstrādāto materiālu attiecība izraisa kausējuma blīvuma svārstības un nestabilas saraušanās pēdas. Stingri kontrolējiet sajaukšanas attiecību.
V. Ātrās izmeklēšanas secība
Apstipriniet, vai ievilkuma pozīcija atbilst aizmugurējām ribām/kolonnām/resnām sekcijām → Nosakiet, vai tas ir tipisks biezas{0}}sienas ievilkums
Palieliniet noturēšanas spiediena laiku un paaugstiniet turēšanas spiedienu testēšanai (prioritāte)
Precizējiet-veidnes temperatūru un materiāla temperatūru, optimizējiet V/P pārslēgšanās punktu
Pārbaudiet, vai vārtu attālums un izmērs ir pietiekami
Pārbaudiet, vai izplūdes gāze biezajā stāvoklī ir slikta
Ja iepriekš minētās metodes ir neefektīvas: Novērtējiet veidņu modifikāciju (vārtu izmēra palielināšana, ieliktņa dzesēšanas pievienošana) vai produkta gaļas zādzību
- Ievilkums (ievilkums): virsma ir ieliekta uz iekšu, bez caurumiem, biezās daļas ārējā pusē;
- Vakuuma burbulis: iekšējais dobums formētajā daļā, kas stipri sabrūk virsmai, ko galvenokārt izraisa nepietiekams turēšanas spiediens + pārmērīgs sienas biezums. Apstrādes pieeja ir tāda pati.


