


- Ātra piegāde
- Kvalitātes nodrošināšana
- 24/7 klientu apkalpošana
Produkta ievads
Melamīna izlietnes ar izcilām īpašībām, piemēram, nodilumizturību, augstu{0}}temperatūras izturību un vieglu tīrīšanu, tiek plaši izmantotas mājsaimniecības vannas istabās, viesnīcu projektos, sabiedriskās telpās un citās jomās. Melamīna baseinu kvalitātes precizitāti un ražošanas efektivitāti pamatā nosaka veidņu konstrukcijas racionalitāte, ražošanas precizitāte un procesa pielāgošanās spēja. Šajā rakstā tiks visaptveroši analizēta melamīna baseina veidne, ņemot vērā pamatzināšanas, galvenās struktūras, ražošanas procesa, galveno tehnisko punktu un apkopes izmērus.www.jiutaimould.net
I. Melamīna baseina pelējuma pamatizpratne un galvenā funkcija
1.1. Definīcija un pielāgojamības raksturlielumi
Melamīna baseina veidne ir specializēta veidne, kas pēc pasūtījuma{0}}izgatavota melamīna sveķu (melamīna formaldehīda sveķu) formēšanai, kas pieder termoreaktīvo plastmasu kategorijai.
veidnes. Salīdzinot ar termoplastiskām plastmasas veidnēm, tai ir precīzi jāpielāgojas melamīna sveķu šķērssavienojuma un sacietēšanas īpašībām augstas-temperatūras un augsta-spiediena apstākļos, nodrošinot, ka baseinam pēc formēšanas ir stabila izmēru precizitāte, smalka virsmas tekstūra un uzticamas mehāniskās īpašības.
1.2 Pamatfunkcija
Melamīna baseina veidnes galvenā funkcija ir koncentrēta trīs aspektos: pirmkārt, tā kalpo kā etalons, kas precīzi atkārto baseina kontūru, cauruma diametru un virsmas izliekumu caur veidnes dobumu, lai nodrošinātu konsekvenci masveida ražošanā. Otrkārt, tam ir nozīme procesa pielāgošanā, un ir nepieciešama lieliska siltumvadītspēja un spiediena izturība, lai tas atbilstu karstās -presēšanas formēšanas procesam un panāktu melamīna sveķu pilnīgu sacietēšanu. Treškārt, tas garantē efektivitāti, ar zinātnisku veidņu struktūras dizainu, kas vienkāršo izņemšanas procesu, saīsina ražošanas ciklu un uzlabo masveida ražošanas efektivitāti.

II. Melamīna baseina veidņu galvenās strukturālās sastāvdaļas
Melamīna baseina veidnes konstrukcijas dizains ir jāpielāgo, pamatojoties uz baseina formas sarežģītību, formēšanas procesa parametriem un ražošanas iekārtu īpašībām. Pamatstruktūra galvenokārt ietver šādas galvenās daļas:
2.1 Dobums un serde
Dobums un serde ir veidnes galvenās funkcionālās sastāvdaļas, kas kopā veido melamīna baseina formas dobumu. Dobums atbilst baseina ārējās virsmas formai, savukārt serde atbilst iekšējās virsmas formai. Abu apstrādes precizitāte tieši nosaka baseina izmēru pielaides līmeni un virsmas kvalitāti. Izlietnēm ar pārplūdes atverēm un uzstādīšanas caurumiem veidnē ir jāintegrē īpašas perforatoru vai presformu struktūras attiecīgajās dobuma un serdes pozīcijās. Lai nodrošinātu smalku baseina virsmas tekstūru pēc formēšanas, dobuma un serdes virsmām parasti ir jāveic precīza pulēšana ar virsmas raupjuma precizitāti Ra0,8 μm vai vairāk.
2.2. Vadības un pozicionēšanas sistēma
Tā kā melamīna veidošanas procesā ir liela-spiediena slodze — 15-30 MPa, ir jāaprīko augstas precizitātes vadības un pozicionēšanas sistēma, lai novērstu dobuma un serdes novirzi veidnes aizvēršanas laikā, kas var izraisīt produkta nodošanu metāllūžņos. Šī sistēma galvenokārt sastāv no vadošajām tapām, virzošajām uzmavām un pozicionēšanas tapām. Vadošās tapas un virzošās uzmavas izmanto H7/f6 klīrensa pielāgošanas precizitātes pakāpi, lai nodrošinātu vienmērīgu veidnes aizvēršanos un precīzu novietojumu, garantējot baseina sienu biezuma vienmērīgumu atbilstoši konstrukcijas prasībām.
2.3. Apkures un temperatūras kontroles sistēma
Pilnīga melamīna sveķu sacietēšana ir jāpabeidz noteiktā temperatūras diapazonā 150-180 grādi, padarot apkures un temperatūras kontroles sistēmu par galveno veidnes funkcionālo vienību. Galvenā sildīšanas metode ir veidņu korpusā atvērt īpašus sildīšanas kanālus, panākot vienmērīgu karsēšanu, laižot cauri siltuma pārneses eļļu vai iestrādājot elektriskās sildīšanas caurules. Tajā pašā laikā veidnei jābūt aprīkotai ar daudzpunktu temperatūras sensoriem un augstas precizitātes temperatūras kontroles instrumentiem, lai nodrošinātu precīzu slēgta cikla temperatūras kontroli dažādās dobuma zonās, izvairoties no kvalitātes defektiem, piemēram, nepilnīgas sacietēšanas, virsmas burbuļiem un strukturālām plaisām nevienmērīgas vietējās temperatūras dēļ.
2.4. Demontāžas sistēma
Pēc sacietēšanas melamīna sveķiem ir noteikta saķere ar veidnes virsmu. Zinātniskā veidņu noņemšanas sistēmas konstrukcija nodrošina, ka izstrādājumu var vienmērīgi noņemt, nesabojājot virsmas kvalitāti. Demontāžas sistēma galvenokārt sastāv no ežektora tapām, ežektora caurulēm un demontāžas plāksnēm. Ežektora tapu izvietojums ir jāoptimizē, pamatojoties uz baseina formas īpašībām. Dziļu dobumu vai sarežģītu izliektu virsmu baseiniem ir jāizmanto dizains, kurā ir apvienots ežektora tapas bloks un demontāžas slīpums (parasti 1-3 grādi). Ežektora tapu sadalījumam jānodrošina vienmērīga spēka pielikšana, lai novērstu izstrādājuma lokālu deformāciju demontāžas laikā. Dažas augstas precizitātes veidnes ir aprīkotas arī ar pneimatiskiem papildu demontāžas mehānismiem, lai vēl vairāk uzlabotu demontāžas efektivitāti un produkta integritāti.
2.5 Izplūdes sistēma
Ja melamīna formēšanas procesa laikā nevar savlaicīgi izvadīt gaisu dobumā un gaistošu vielu pēdas, kas radušās sveķu sacietēšanas reakcijā, tas novedīs pie virsmas burbuļu veidošanās un lokāla materiāla trūkuma izstrādājumā. Tāpēc veidnei jābūt konstruētai ar efektīvu izplūdes sistēmu. Parasti izplūdes rievas ir uzstādītas dobuma atdalīšanas virsmā, serdes malā un sarežģītu konstrukciju stūros. Rievas platums tiek kontrolēts 0,02-0,05 mm, un dziļums ir iestatīts uz 0,5-1 mm. Tas var nodrošināt vienmērīgu gāzes izlādi un efektīvi novērst sveķu pārplūdi un uzliesmojumu veidošanos.
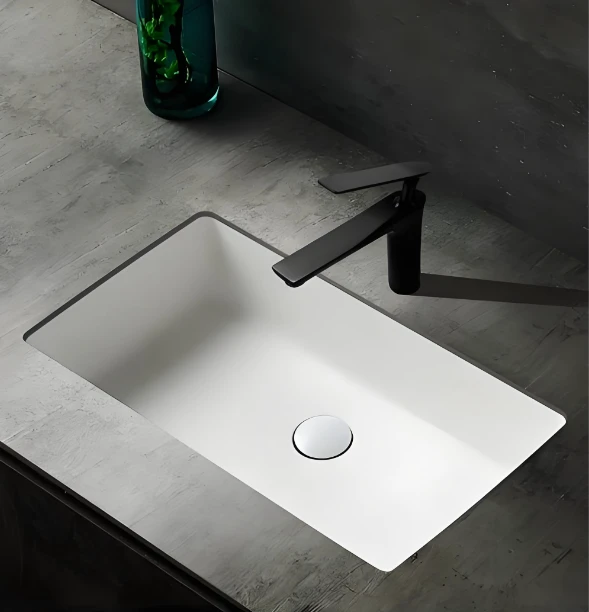
III. Melamīna baseinu veidņu ražošanas process un plūsma
Melamīna baseinu veidņu ražošanai ir ārkārtīgi augstas prasības attiecībā uz apstrādes precizitāti, konstrukcijas izturību un virsmas nodilumizturību. Tam stingri jāievēro standartizētas procesa plūsmas. Pamata ražošanas process galvenokārt ietver šādus galvenos soļus:
3.1. Veidņu dizains
Dizains ir galvenais pirmsražošanas posms. Tas ir jāveic vispusīgi, pamatojoties uz baseina 3D modeli, formēšanas procesa parametriem un aprīkojuma specifikācijām. Pirmkārt, veidnes 3D cietais modelis tiek izveidots, izmantojot profesionālu 3D projektēšanas programmatūru, piemēram, UG un Pro/E, precīzi definējot dobuma un serdes izmēra parametrus un virsmas formas. Otrkārt, ir pabeigts vadības un pozicionēšanas, apkures un temperatūras kontroles, demontāžas un izplūdes sistēmu strukturālais izkārtojums. Visbeidzot tiek veikta CAE simulācijas analīze. Izmantojot veidņu plūsmas analīzes programmatūru, tiek simulēts viss sveķu iepildīšanas un sacietēšanas process dobumā, lai iepriekš paredzētu un optimizētu iespējamās problēmas, piemēram, nepietiekamu pildījumu, atlikušos burbuļus un deformācijas deformāciju.
3.2. Veidnes materiāla izvēle
Veidņu materiālu izvēle tieši nosaka liešanas kvalitātes kalpošanas laiku un stabilitāti. Augstas-temperatūras un augsta-spiediena melamīna liešanas apstākļos priekšroka tiek dota augstas-izturības un augstas-nodilumizturības-leģētiem tēraudiem, piemēram, P20 un 718H iepriekš rūdītiem tēraudiem, kas paredzēti dobumam un serdei. Pēc iepriekšējas sacietēšanas šiem tēraudiem ir HRC28-35 cietība, un tiem ir lieliskas griešanas un spoguļpulēšanas īpašības. Veidnēm ar lielu ražošanas apjomu vai augstas precizitātes prasībām var izmantot rūdītus un rūdītus tēraudus, piemēram, H13 un S136. Pēc dzēšanas apstrādes to cietība palielinās līdz HRC45-50, ievērojami uzlabojot veidnes nodilumizturību un kalpošanas laiku. Citas veidnes konstrukcijas sastāvdaļas, piemēram, vadošās tapas un virzošās uzmavas, parasti ir izgatavotas no SUJ2 nesošā tērauda vai 45# leģētā konstrukcijas tērauda, lai nodrošinātu to atbilstību izturības un nodilumizturības prasībām.
3.3. Mehāniskā apstrāde
Mehāniskā apstrāde ir galvenais solis, lai sasniegtu veidņu precizitāti, un tajā galvenokārt ietilpst šādas procedūras:
Frēzēšanas apstrāde:Augstas-precizitātes CNC frēzmašīnas tiek izmantotas, lai veiktu veidņu sagatavju neapstrādātu un pus{1}}apstrādi, ātri noņemot lieko materiālu un sākotnēji veidojot dobumu, serdi un citus konstrukcijas profilus. Apstrādes precizitāti var kontrolēt ±0,05 mm robežās.
Slīpēšanas apstrāde:Precīzas slīpēšanas apstrāde tiek veikta galvenajām sastāvdaļām, piemēram, veidnes virsmai, vadošajām tapām un vadošajām uzmavām, lai uzlabotu virsmas raupjumu un izmēru precizitāti. Līdzenumu var kontrolēt 0,02 mm/m robežās.
Elektriskās izlādes apstrāde (EDM):Sarežģītām izliektām virsmām, dziļiem dobumiem, šaurām spraugām un citām vietām, kuras ir grūti apstrādāt, frēzējot veidņu dobumos, tiek izmantota elektriskās izlādes apstrādes tehnoloģija. Nepieciešamā forma tiek veidota, izlādējot un korozējot sagatavi ar elektrodu. Apstrādes precizitāte var sasniegt ± 0,01 mm, un virsmas raupjums ir Ra1,6 μm.
Vadu elektriskās izlādes apstrāde (WEDM):To izmanto augstas{0}}precizitātes caurumu pozīciju un kontūru apstrādei, piemēram, veidņu atdalīšanas virsmām, ežektora tapu caurumiem un pozicionēšanas caurumiem. Apstrādes precizitāte var sasniegt ±0,005 mm, nodrošinot, ka katras veidnes sastāvdaļas montāžas precizitāte atbilst prasībām.
3.4. Virsmas apstrāde
Virsmas apstrāde var uzlabot veidņu nodilumizturību, izturību pret koroziju un veidņu demontāžu. Kopējie procesi ietver:
Pulēšanas apstrāde:Dobuma un serdes virsmai tiek veikta pakāpeniska pulēšana, sākot no rupjas pulēšanas (Ra3,2μm) līdz pus-smalkai pulēšanai (Ra1,6μm) un pēc tam līdz smalkai pulēšanai (Ra0,8μm un vairāk), nodrošinot, ka izveidotās izlietnes virsma ir gluda un bez defektiem.
Nitrēšanas apstrāde:Veidnes virsma tiek pakļauta gāzu nitridēšanai, lai izveidotu blīvu nitrētu slāni ar biezumu 5-10 μm. Virsmas cietība var sasniegt HV800-1000, ievērojami uzlabojot veidnes virsmas nodilumizturību un izturību pret koroziju un pagarinot tās kalpošanas laiku.
Demontējamais pārklājums:Dažas augstas precizitātes veidnes uz dobuma virsmas tiek izsmidzinātas ar augstas-temperatūras izturīgiem veidņu pārklājumiem, piemēram, teflonu, lai samazinātu saķeri starp melamīna sveķiem un veidnes virsmu, tādējādi uzlabojot izjaukšanas gludumu un produkta virsmas integritāti.
3.5. Montāža un atkļūdošana
Pēc katras veidnes sastāvdaļas apstrādes pabeigšanas ir jāveic precīzas montāžas un izmēģinājuma veidņu atkļūdošanas procedūras. Montāžas posmā vadīšanas un pozicionēšanas, demontāžas, sildīšanas un citas sistēmas ir jāsamontē stingri saskaņā ar projekta rasējumiem, lai nodrošinātu, ka atstarpes starp sastāvdaļām ir saprātīgas un darbības ir vienmērīgas. Atkļūdošanas posmā veidne ir jāuzstāda uz melamīna formēšanas iekārtas, un formēšanas efekts ir jāpārbauda, veicot neliela apjoma izmēģinājuma ražošanu. Pārbaudē jākoncentrējas uz tādiem galvenajiem rādītājiem kā izstrādājuma izmēra precizitāte, virsmas kvalitāte un nojaukšanas gludums. Ir jāveic mērķtiecīgi pielāgojumi, lai novērstu visas konstatētās problēmas, piemēram, dobuma izmēru labošana, apkures temperatūras līkņu optimizēšana un ežektora tapu izkārtojuma pielāgošana, līdz var stabili ražot kvalificētus produktus.
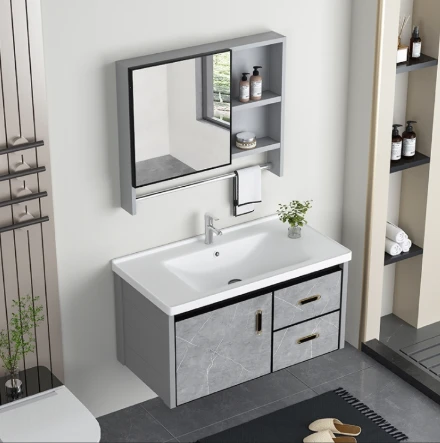
4. Galvenie melamīna baseina pelējuma tehniskie punkti
4.1 Precīzijas kontroles tehnoloģija
Melamīna izlietnēm ir stingras prasības attiecībā uz izmēru precizitāti, jo īpaši attiecībā uz kritiskajām daļām, piemēram, uzstādīšanas caurumiem un līmēšanas virsmu. Pielaide jākontrolē ±0,1 mm robežās. Lai panāktu augstas-precizitātes formēšanu, veidņu ražošanas procesā ir jāievieš pilnīga-procesa precizitātes kontrole: projektēšanas stadijā tiek izmantota CAE simulācija, lai optimizētu veidnes struktūru un prognozētu un samazinātu formēšanas deformāciju; apstrādes stadijā augstas precizitātes CNC iekārtas tiek izmantotas kopā ar tādiem rīkiem kā lāzera interferometri un lodīšu instrumenti, lai reāllaikā uzraudzītu apstrādes precizitāti; montāžas posmā tiek izmantots trīs-koordinātu mērinstruments pilna-diapazona precizitātes pārbaudei, lai nodrošinātu viendabīgu un stabilu atstarpi starp dobumu un serdi.
4.2 Temperatūras kontroles vienveidības tehnoloģija
Vienota temperatūras kontrole ir galvenais elements melamīna baseinu sacietēšanas kvalitātes nodrošināšanai. Pārāk augsta vietējā temperatūra var izraisīt sveķu pārsālēšanu un trauslumu, savukārt pārāk zema temperatūra var izraisīt nepilnīgu sacietēšanu un ietekmēt stiprību. Lai panāktu vienmērīgu temperatūras kontroli, veidņu dizains izmanto simetrisku sildīšanas kanālu izkārtojumu, lai nodrošinātu vienmērīgu siltuma sadalījumu visās dobuma zonās; augstas-precizitātes elektriskās sildīšanas caurules tiek izmantotas kombinācijā ar vairāku-punktu temperatūras sensoriem, lai izveidotu slēgtas-cilpas temperatūras kontroles sistēmu; un pie savienojuma starp veidni un iekārtu ir uzstādīts izolācijas slānis, lai samazinātu siltuma vadīšanas zudumus un uzlabotu temperatūras kontroles efektivitāti un stabilitāti.
4.3. Sarežģītas formas pielāgošanas tehnoloģija
Pielāgotiem melamīna baseiniem ar neregulārām formām, dziļiem dobumiem un reljefiem rakstiem veidnei ir jābūt efektīvām formas pielāgošanas iespējām. Dziļās dobuma konstrukcijām tiek optimizēts serdes iegrimes leņķis (parasti 1-3 grādi), un tiek pieņemts apļveida loka pārejas dizains, lai izvairītos no veidņu skrāpējumiem; sarežģītām izliektām virsmām tiek izmantota piecu-asu savienojuma frēzēšanas tehnoloģija, lai nodrošinātu dobuma virsmas gludumu un precizitāti; reljefiem rakstiem tiek izmantota augstas precizitātes elektriskās izlādes apstrādes vai lāzergravēšanas tehnoloģija, lai replicētu detaļas, un tajā pašā laikā raksta padziļinājumu malās ir iestatītas mikro izplūdes spraugas, lai novērstu materiāla trūkumu formēšanas laikā.
5. Melamīna baseina pelējuma apkope un kalpošanas laiks
5.1. Ikdienas apkope un kopšana
Zinātniskā apkope un kopšana var ievērojami pagarināt veidnes kalpošanas laiku. Ikdienas apkopei jākoncentrējas uz šādiem galvenajiem punktiem:
Tīrīšana un apkope:Pēc katras ražošanas reizes sveķu atlikumi uz dobuma un serdes virsmas ir nekavējoties jānoņem. Slaucīšanai izmantojiet īpašu neitrālu tīrīšanas līdzekli kopā ar mīkstu drāniņu, lai novērstu sveķu sacietēšanu un turpmākās formēšanas kvalitāti.
Eļļošana un apkope:Regulāri uzklājiet uz kustīgām daļām, piemēram, vadošajām kolonnām, virzošajām uzmavām un ežektora tapām, augstas{0}}temperatūras izturīgu smēreļļu, lai nodrošinātu vienmērīgu kustību un samazinātu nodiluma ātrumu.
Temperatūras kontroles sistēmas pārbaude:Regulāri pārbaudiet apkures cauruļu un temperatūras sensoru darba precizitāti, lai nodrošinātu temperatūras kontroles sistēmas precizitāti un uzticamību. Nekavējoties nomainiet visas bojātās sastāvdaļas.
Precizitātes pārbaude:Pēc katriem 50 000 līdz 100 000 veidņu ražošanas cikliem galvenie veidnes izmēri tiek pārbaudīti, izmantojot trīs-koordinātu mērinstrumentu. Ja tiek konstatēts dobuma nodilums vai deformācija, savlaicīgi jāveic remonta pasākumi.
5.2. Faktori, kas ietekmē kalpošanas laiku
Melamīna baseina veidņu parastais kalpošanas laiks parasti ir no 500 000 līdz 1 000 000 veidņu. Konkrēto dzīves ilgumu ietekmē šādi galvenie faktori:
Veidnes materiāls:Augstas -izturības un ļoti-nodilumizturīga- tērauda (piemēram, H13, S136) izmantošana veidnēm var palielināt to kalpošanas laiku par vairāk nekā 50%, salīdzinot ar veidnēm, kas izgatavotas no parasta tērauda.
Ražošanas precizitāte:Augstas-precizitātes apstrāde un montāža var samazināt nodilumu veidņu lietošanas laikā un pagarināt to kalpošanas laiku.
Darbības nosacījumi:Ja formēšanas temperatūra pārsniedz standarta diapazonu, spiediens svārstās pārāk daudz vai tiek veikta nepārtraukta augstas{0}intensitātes ražošana, tas paātrinās veidnes nogurumu un novecošanos.
Uzturēšana un kopšana:Veidnēm, kurām tiek veikta regulāra apkope saskaņā ar standartiem, to kalpošanas laiks var tikt efektīvi pagarināts par vairāk nekā 30%, vienlaikus nodrošinot veidņu kvalitātes stabilitāti.
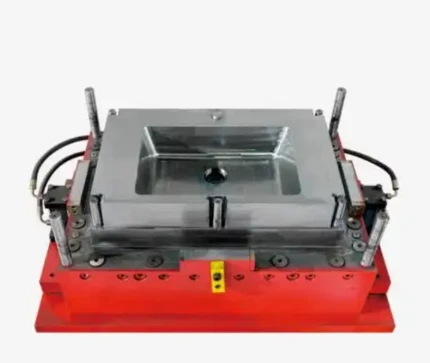
VI. Secinājums
Melamīna izlietnes veidne kā izlietņu ražošanas pamataprīkojums tieši nosaka produkta kvalitāti un ražošanas efektivitāti, pateicoties tā dizaina līmenim, ražošanas precizitātei un apkopes kvalitātei. Līdz ar melamīna izlietņu tirgus modernizāciju uz personalizēšanu, augstu precizitāti un ilgu kalpošanas laiku, veidņu nozarei ir nepārtraukti jāpārvar galvenās tehnoloģijas, piemēram, jaunu augstas -izturības veidņu materiālu izmantošana, inteliģentu temperatūras kontroles sistēmu izstrāde un dziļa piecu-asu savienojumu apstrādes un CAE simulācijas integrācija. Vienlaikus ir nepieciešams stiprināt rafinētu veidņu apkopes pārvaldību, lai nodrošinātu galveno atbalstu melamīna izlietņu nozares kvalitatīvai attīstībai-.
Populāri tagi: melamīna baseinu veidņu, Ķīnas melamīna baseinu veidņu ražotāji, rūpnīca


