


Oglekļa šķiedras motora pārsega veidne
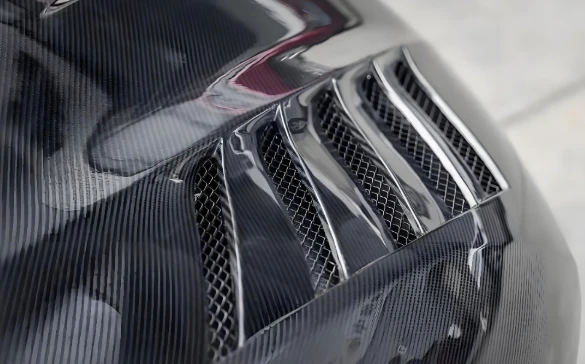
Oglekļa šķiedras pārsega veidne ir specializēts instruments, ko izmanto automašīnu oglekļa šķiedras pārsega (CFRP Hood) veidošanai. Galvenās prasības ir augsta precizitāte, augsta stingrība un zema termiskā deformācija, lai nodrošinātu pārsega izskatu, izmēru precizitāti un konstrukcijas izturību....
- Ātra piegāde
- Kvalitātes nodrošināšana
- 24/7 klientu apkalpošana
Produkta ievads
Oglekļa šķiedras pārsega veidne ir specializēts instruments, ko izmanto automašīnu oglekļa šķiedras pārsega (CFRP Hood) veidošanai. Galvenās prasības ir augsta precizitāte, augsta stingrība un zema termiskā deformācija, lai nodrošinātu pārsega izskatu, izmēru precizitāti un konstrukcijas izturību.
I. Veidņu materiālu izvēle
·Alumīnija sakausējums (piemēram, 6061-T6):Viegls, ātra siltuma vadītspēja, labas apstrādes īpašības, piemērots mazu un vidēju sēriju ražošanai un ātrai prototipu veidošanai.
·Tērauds (piemēram, P20, S50C):Augsta izturība, laba nodilumizturība, piemērota masveida ražošanai, bet liela svara un augstas izmaksas.
·Oglekļa šķiedras kompozītmateriāls (CFRP):Zems termiskās izplešanās koeficients, laba saderība ar produktiem, viegls, piemērots augstas -precizitātes un sarežģītas izliektas virsmas veidnēm, taču augstas izmaksas.

II. Galvenie veidņu struktūras projektēšanas punkti
1.Pelējuma dalīšanas dizains
- Struktūra izmanto iekšējo un ārējo veidņu sadalīto dizainu. Atdalīšanas līnija ir novietota uz pārsega ne-parādām virsmām (piemēram, malas atloka zonā), nodrošinot pilnīgu izskatu un vienmērīgu nojaukšanu.
- A projektējamsatloka malas modulisnodrošina gan integrētu formēšanu, gan malu griešanu.
2. Profils un precizitāte
- Balstoties uz visa transportlīdzekļa 3D skenēšanas datiem, tiek veikta modelēšana, lai nodrošinātu atbilstību transportlīdzekļa virsbūvei.
- Profila virsmas apdarei jāsasniedz A pakāpe (Ra Mazāks vai vienāds ar 0,8 μm), kas tieši nosaka izstrādājuma izskatu.
- Atslēgas izmēri tiek kontrolēti ar pielaidi ±0,3 mm, un uzstādīšanas caurumi ir precīzi novietoti.
3. Stiprināšana un atbalsts
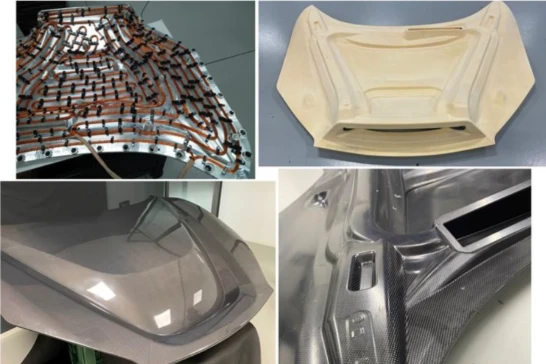
- Veidnes aizmugure ir aprīkota ar režģi{0}}tādām stiegrojuma ribām (atstarpe 300–500 mm), kas ne tikai samazina svaru, bet arī palielina stingrību un novērš deformāciju zem spiediena.
- Atbalsta rāmim jābūt ciešā saskarē ar veidnes virsmu, vienmērīgi sadalot spiedienu un izvairoties no lokālas sprieguma koncentrācijas.
4.Ventilācijas un vakuuma sistēma
- Veidnes dobuma malās ir izveidotas ventilācijas rievas (platums 0,5–1,0 mm), neļaujot iesprostotajam gaisam radīt virsmas defektus vai materiāla trūkumu.
- Tam jābūt savietojamam ar vakuummaisu / karstās preses tvertņu procesiem. Veidnei jābūt ar labu vakuuma blīvējumu (noplūdes ātrums ir mazāks par 0,01 Pa・m³/s vai vienāds ar to).
III. Galveno ražošanas procesu pielāgošana
RTM (sveķu pārneses formēšana): Veidnei ir nepieciešama augsta stingrība, un tai jābūt ar labu blīvējuma veiktspēju. Tas ir piemērots vidēja-apjoma un augstas kvalitātes{2}}produktiem.
autoklāva formēšana: Veidnei jābūt izturīgai pret augstu temperatūru (120–180 grādi) un augstu spiedienu (0,5–1,0 MPa), un tai ir ļoti augstas prasības attiecībā uz termisko stabilitāti.
Vakuuma maisu formēšana: Izmaksas ir salīdzinoši zemas, piemērotas nelielu sēriju ražošanai vai izmēģinājuma sērijām, taču tai ir augstas prasības veidnes virsmai un blīvējuma veiktspējai.
Izplešanās serdes pelējuma process:Izmantojot paplašināmus pamatmateriālus (piemēram, Koridion), tas varSarežģītā ķermeņa uzbūve{0}}veidoja kanālu ar ventilācijas kanālu,Nav nepieciešama sekundārā līmēšana, un formēšanas cikls ir īss (aptuveni 8–15 minūtes).

IV. Galvenie ražošanas un lietošanas piesardzības pasākumi
Apaļi stūri un pārejas: Dobuma stūris, ribu filejas sakneR Lielāks vai vienāds ar 3 mm,Biezuma pārejas gradients (attiecība mazāka vai vienāda ar 1:5), lai izvairītos no stresa koncentrācijas un sacietēšanas deformācijas.
Apkures / dzesēšanas sistēma:Iebūvēts{0}}vienveidīgs apkures cauruļvads nodrošina, ka temperatūras starpība cietēšanas laikā ir mazāka vai vienāda ar ±5 grādiem, novēršot izstrādājuma iekšējo spriegumu.
Demontāža un apkope: izmantojiet īpašu augstas -temperatūras-izturīgu atbrīvošanas līdzekli; pēc formēšanas lēnām atdzesējiet un vienmērīgi noņemiet veidni, lai izvairītos no deformācijas; regulāri pārbaudiet virsmas precizitāti un blīvējuma veiktspēju.
V. Tipiski defekti un pretpasākumi
Virsmas burbuļi / caurumiņi: Uzlabojiet izplūdes gāzu darbību, paaugstiniet vakuuma līmeni un optimizējiet sveķu plūsmu.
Produkta deformācija un deformācija: Optimizējiet veidnes stingrību, kontrolējiet dzesēšanas ātrumu un pielāgojiet šķiedru izvietojuma virzienu.
Pelējuma līnijas novirze: Uzlabojiet veidņu pozicionēšanas struktūru un uzlabojiet veidņu aizvēršanas precizitāti.
Slāņaina struktūra:Pārliecinieties, ka lamināts ir bez grumbām, vai vakuuma blīvēšana ir rūpīga un vai sacietēšanas parametri ir atbilstoši.
Populāri tagi: oglekļa šķiedras motora pārsega veidne, Ķīnas oglekļa šķiedras motora pārsega veidņu ražotāji, rūpnīca


