SMC plūstamība un tās saistība ar veidnēm
Aug 06, 2026
SMC (lokšņu formēšanas maisījums) ir ar stikla šķiedru{0}}pastiprināts termoreaktīvo veidņu savienojums, kam raksturīga augsta viskozitāte un garš šķiedras garums.Plūstspēju pilnībā nosaka augstas{0}}temperatūras un augsta-spiediena formēšana, un veidņu struktūra ir galvenais ārējais faktors, kas nosaka materiāla plūsmas kvalitāti un produkta defektus,Abi savstarpēji ierobežo viens otru.
I. Veidnes temperatūras zonējums tieši maina SMC plūsmas jaudu.
Veidnes temperatūra ietekmē sveķu viskozitāti.SMC Matricas nepiesātinātais poliesteris karsējot kļūst mīksts un tādējādi iegūst plūstamību:
Zema pelējuma temperatūra: sveķu viskozitāte ir augsta, un materiāla plūsmas pretestība strauji palielinās, kā rezultātā rodas nepietiekams pildījums, materiāla trūkums un vāja metināšanas līnijas izturība;
Augsta pelējuma temperatūra: virsmas sveķi ātri tiek pakļauti priekšlaicīgai sacietēšanai (iepriekš-želejai), veidojot cietu apvalku, kas bloķē iekšējā materiāla plūsmu, radot burbuļus, atslāņošanos un plūsmas modeļus. Pastāvīgais temperatūras diapazons parastajām SMC presēšanas veidnēm: 130-155 grādi. Lieliem un plānsienu izstrādājumiem temperatūras kontrole ir jāsadala zonās, un materiāla plūsmas gals ir atbilstoši jāuzsilda.
Temperatūras starpība veidnē izraisa plūsmas atšķirībuJa temperatūras starpība starp veidnes serdi un veidnes dobumu ir pārāk liela, materiāls plūst uz zonu ar augstāku temperatūru un zemāku pretestību, kā rezultātā stikla šķiedras sadalās nevienmērīgi un rodas vietējais materiāla trūkums.
II. Dobuma konstrukcijas konstrukcija nosaka materiāla plūsmas ceļu un plūsmas pretestību.
1. Produkta sieniņu biezums
· Biezu{0}}sienu dobums: materiāla plūsmas kanāls ir plats, ar zemu plūsmas pretestību un vienmērīgu pildījumu, taču tajā ir tendence uz gāzes burbuļu uzkrāšanos;
· Plānas{0}}sienu dobums: sprauga ir šaura, un stikla šķiedras, ļoti iespējams, veidos tiltu un bloķē materiālu, kā rezultātā ievērojami samazinās plūstamība. Ir nepieciešams palielināt presēšanas mašīnas spiedienu un optimizēt materiāla izvietojumu.
2.Apaļi stūri, iegrimes leņķis, stiegrojuma ribas
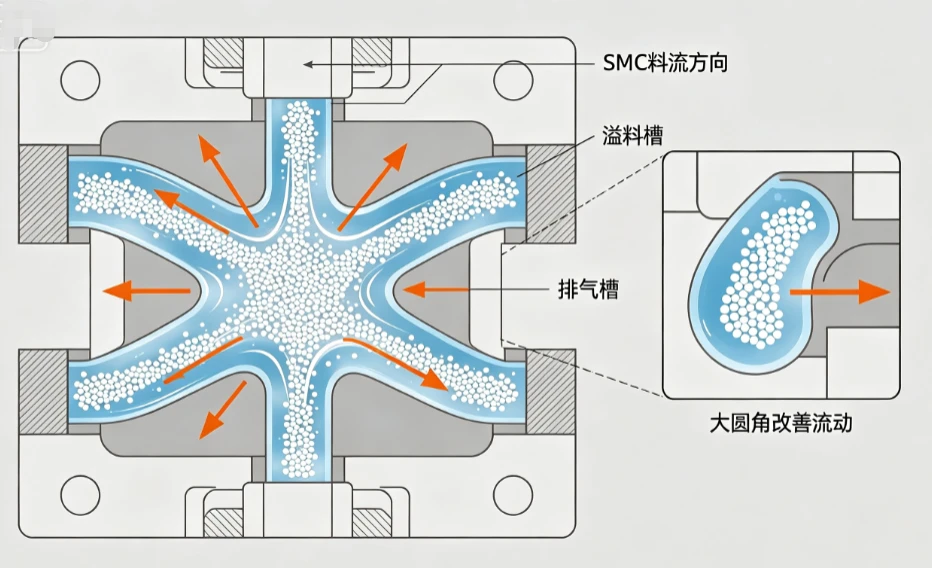
Asi stūri, mazi R leņķi: izturība pret materiāla plūsmas izmaiņām ir augsta, izraisot šķiedru sapīšanu un uzkrāšanos, kā arī plūsmas pārtraukšanu; ja veidnes noapaļotais stūris R ir lielāks vai vienāds ar 2 mm, plūsmu var ievērojami uzlabot;
Dziļas ribas, šauras rievas: tās pieder pie šauriem plūsmas kanāliem, un SMC stikla šķiedras mēdz iestrēgt, apgrūtinot veidnes pildīšanu. Ir nepieciešams paplašināt ribu sakni un pievienot pārplūdes rievas;
Nepietiekams iegrimes leņķis: berzes pretestība uz veidnes dobuma sānu sienām palielinās, neļaujot materiālam virzīties uz priekšu.
3.Dobuma laukums un procesa garums
Jo ilgāks process, jo lielāka ir kumulatīvā pretestība gar SMC līniju un jo nozīmīgāka ir gala plūstamības samazināšanās; ilgstošas -apstrādes produktiem ir nepieciešams saprātīgi sadalīt izejvielas un palielināt pārplūdes malu, lai palīdzētu iztukšot.

III. Formēšanas / pārplūdes sistēma ir galvenā veidņu struktūra plūsmas kontrolei.
Pārplūdes tvertne (pārplūdes mala)Pārplūdes zonu izveidošana ap veidni ir visizplatītākā metode SMC plūsmas uzlabošanai: formēšanas procesā liekie sveķi, gaiss un zemas-viskozitātes materiāli vispirms ieplūst pārplūdes kanālā, nepārtraukti nodrošinot plūsmas virzošo spēku veidnes dobuma iekšpusē, noņemot gaisa burbuļus un novēršot metināšanas līnijas. Pelējums bez pārplūdes kanāla ir pakļauts nepietiekamam pildījumam.
Tukšs pozicionēšanas dobums, plūsmas virzošais slīpumsVeidnes materiāla padeves zonā tiek izveidots virzošais slīpums, lai virzītu SMC vienmērīgi izkliedētu visos virzienos, neļaujot materiāla aizsprostojumam izraisīt materiāla vienvirziena plūsmu vai lokālu šķiedru agregāciju.
Izplūdes gāzu struktūraVeidnes ventilācijas rievas dziļums parasti ir no 0,03 līdz 0,08 mm: ja gāzi nevar izvadīt, tas izraisīs gaisa aizsprostojumu, tieši bloķējot materiāla plūsmu; slikta gaisa ventilācija izpaudīsies kā šķietami slikta plūstamība, bet patiesībā tas ir saistīts ar gāzes aizsprostojumu.
Veidnes virsmas apdare, berze pie atdalīšanas virsmas un tās ietekme uz plūsmu
·Rupji dobumi, skrāpējumi, korozijas bedres: Palieliniet berzes pretestību starp SMC un veidnes sienu, palēniniet materiāla plūsmas ātrumu un izraisiet plūsmas pēdas uz izstrādājuma virsmas;
·Pārmērīga atstarpe starp atdalāmo virsmu: Pēc spiediena pielikšanas sveķi lielos daudzumos izplūst no atdalāmās virsmas, kā rezultātā dobumā nav pietiekami daudz materiāla, kas šķietami norāda uz nepietiekamu plūstamību; pārāk maza sprauga noved pie sliktas izplūdes un augstas pretestības.
VI. Veidnes stingums un veidnes aizvēršanas sprauga netieši ietekmē efektīvo plūstamību.
Pēc tam, kad presēšanas mašīna pieliek spiedienu, ja pelējuma stingrība ir nepietiekama, veidne nedaudz izplešas, palielināsies vietējā dobuma biezums un materiāla plūsmas sadalījums kļūs nesakārtots. Nevienmērīga veidnes aizvēršanās sprauga izraisīs nevienmērīgu materiāla plūsmas ātrumu dažādās vietās, nevienmērīgu izstrādājuma biezumu un nesakārtotu šķiedru orientāciju.
V. Atbilstība starp bieži sastopamiem plūsmas defektiem veidnēs un to cēloņiem
|
neveselīga parādība |
Galvenais pelējuma cēlonis |
|
Nepietiekami materiāli, nepietiekams veidnes pildījums |
Ilgs process, plānas sienas, šauras ribas, zema pelējuma temperatūra, pārplūdes kanāla trūkums, bloķēta izplūdes atvere |
|
Virsmas virpuļi un viļņošanās |
Slikta dobuma apdare, liela temperatūras atšķirība, pārmērīgi asi stūri un nevienmērīgs materiāla plūsmas ātrums |
|
Slāņojums, burbuļi |
Nepietiekama pārplūde, pārāk maza izplūdes rieva un pārmērīgi augsta vietējā pelējuma temperatūra, kas izraisa priekšlaicīgu želeju. |
|
Vietējā stikla šķiedras uzkrāšanās |
Plūsmas kanāla pēkšņas izmaiņas,{0}}taisnā leņķa stūris, dziļa un šaura pastiprinošā riba |
|
Kausēšanas metināšanas pēdas ir trauslas. |
Savienojumā, kur abi materiāli saskaras, nav pārplūdes drenāžas vai izplūdes sistēmas. |
VII. Optimizācijas plāns SMC plūstamības uzlabošanai pelējuma gala augstumā
- Formas dobums: visi stūri ir noapaļoti ar lielākiem rādiusiem, šaurās ribas saknē ir sabiezinātas, un garajā procesa daļā ir pievienota vadoša struktūra;
- Temperatūras kontrole: veidnei ir neatkarīgi apkures loki. Temperatūra barošanas zonā ir nedaudz zemāka, un temperatūra materiāla plūsmas beigās ir atbilstoši paaugstināta;
- Pārplūde un izplūde: nepārtrauktas pārplūdes malas tiek iestatītas gar izstrādājuma kontūru. Izplūdes rievas tiek pievienotas atsevišķi stūros un materiāla konverģences punktos;
- Virsmas apstrāde: veidnes dobums ir pulēts līdz spoguļa apdarei, lai samazinātu materiāla sienas berzes pretestību;
- Veidnes aizvēršanas kontrole: palieliniet veidnes veidnes stingrību, vienmērīgi kontrolējiet veidnes aizvēršanās spraugu un izvairieties no pārmērīgas pārplūdes noteiktās vietējās vietās.
rezumē
Paša SMC sastāvs (sveķi, stikla šķiedra, pildvielas) nosaka pamata plūsmas veiktspēju, bet veidne ir nesējs pilnīgai plūsmas piepūlei: temperatūra, dobuma ģeometrija, ventilācija, virsmas berze un veidņu stingrība kopīgi kontrolē plūsmas pretestību, plūsmas virzienu un uzpildes ātrumu. Vienai un tai pašai SMC izejmateriālu partijai mainot veidni vai modificējot dobuma struktūru, tiks iegūti pilnīgi atšķirīgi formēšanas efekti ar ievērojamām plūstamības atšķirībām.